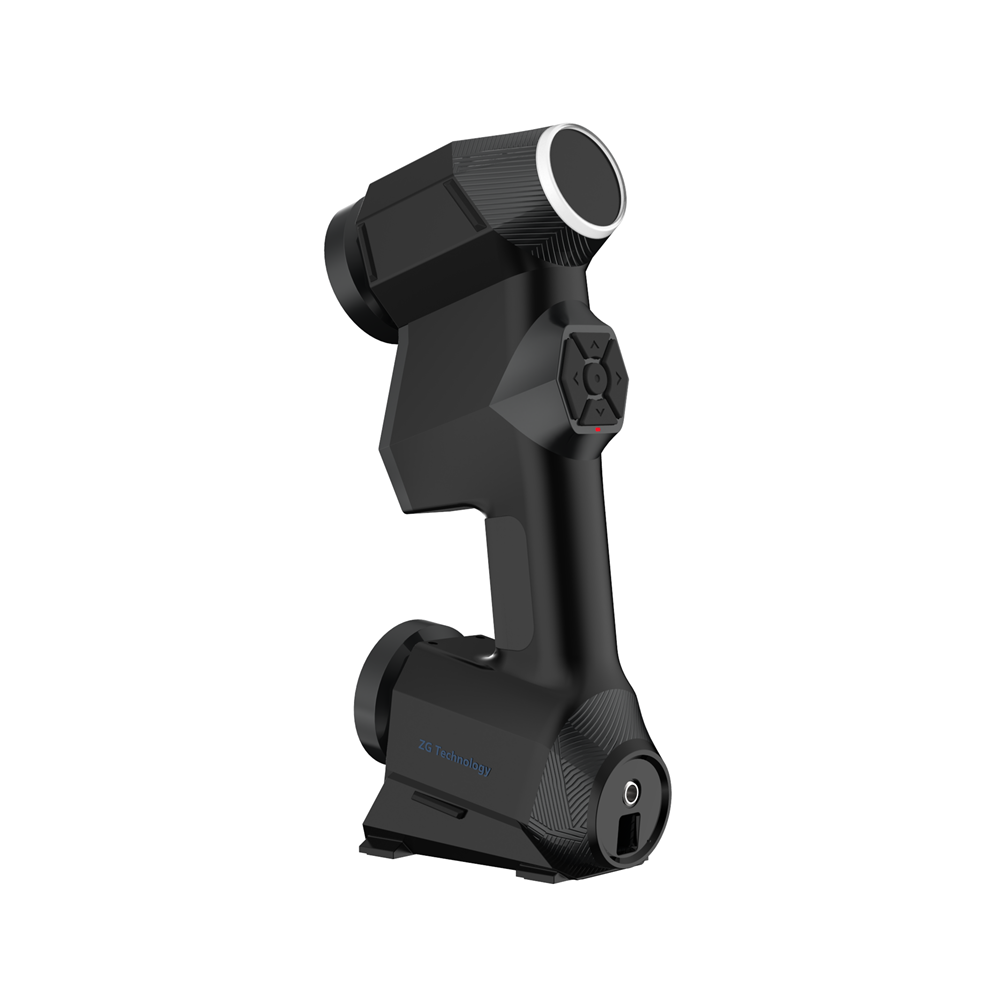
L"usura non mappata degli utensili nello stampaggio a iniezione di materie plastiche comporta costi aggiuntivi: bave, non conformità dimensionale e tempi di fermo della produzione imprevisti. Si può perdere rapidamente il controllo della stabilità del processo quando gli stampi si degradano inosservati. Il tasso di scarto delle parti aumenta prima che qualcuno si accorga della causa principale. La metrologia tradizionale ha difficoltà con le complesse superfici a forma libera degli stampi. Le macchine di misura a coordinate fisse (CMM) o i calibri manuali richiedono l"estrazione dell"utensile dalla pressa. Interrompono il processo di produzione e offrono punti dati limitati. La messa fuori servizio dell"utensile crea colli di bottiglia inaccettabili nella produzione.
La scansione 3D consente una mappatura dell"usura rapida e proattiva attraverso l"analisi della deviazione dal CAD alla parte. Tuttavia, selezionare l"hardware giusto è fondamentale per ottenere dati affidabili sull"acciaio lavorato. Il tipo e la risoluzione del laser determinano la qualità dei risultati dell"ispezione. Adottando la metrologia ottica, i produttori trasformano un punto cieco in un flusso di lavoro altamente controllato. Imparerai esattamente come sfruttare questa tecnologia per monitorare in modo efficace la salute delle muffe.
Punti chiave
Efficienza del flusso di lavoro: la scansione 3D delle mappe si usura sovrapponendo dati mesh reali su modelli CAD nominali, generando mappe a colori 3D intuitive della deviazione della superficie.
Requisiti hardware: l'acciaio per utensili lavorato e riflettente richiede uno scanner laser 3D blu portatile intelligente per acquisire i dati in modo accurato senza applicare spray di sviluppo degradanti.
Obiettivo della valutazione: gli acquirenti devono valutare l'accuratezza volumetrica, la risoluzione della mesh sugli spigoli vivi (linee di giunzione/cancelli) e la compatibilità del software quando selezionano uno scanner 3D per l'ispezione degli stampi.
Realtà dell'implementazione: il successo richiede il riconoscimento dei limiti della linea di vista nelle cavità profonde e l'investimento in una formazione adeguata sul software di ispezione.
Il costo aziendale dell"usura non mappata dello stampo
Le resine abrasive inevitabilmente erodono i sistemi di colata, gli angoli di spoglia e le linee di giunzione. Materiali come il nylon caricato con vetro agiscono come carta vetrata sotto elevate pressioni di iniezione. Il ciclo termico provoca un affaticamento microscopico della superficie dopo migliaia di scatti. Forze di serraggio estreme schiacciano lentamente le delicate aree di chiusura. Se non si mappa questo graduale deterioramento, si noteranno picchi improvvisi nelle parti difettose. L"usura non mappata costringe gli ingegneri di processo a modificare artificialmente le pressioni di iniezione. Questa soluzione temporanea alla fine provoca flash gravi o scatti brevi. Il problema principale rimane nascosto nella cavità dello stampo degradato.
I metodi di ispezione tradizionali presentano gravi limitazioni per i moderni impianti di produzione. Le CMM fisse ad alta precisione richiedono la rimozione dello stampo dalla produzione. Ciò crea notevoli colli di bottiglia nella produzione. Le CMM acquisiscono punti dati discreti utilizzando tastatori. Non possono mappare facilmente superfici organiche complete o cavità complesse a forma libera. Ti ritroverai con punti ciechi nei tuoi dati. In alternativa, l’ispezione visiva e la colata della resina offrono risultati soggettivi. I tecnici si affidano alla sensazione fisica o a congetture visive. Questo approccio non è ripetibile. Mancano completamente i dati quantificabili necessari per le routine di manutenzione predittiva.
Una moderna soluzione metrologica deve soddisfare specifici criteri di successo operativo. L"hardware deve essere portatile. I tecnici devono utilizzarlo direttamente in officina o vicino alla pressa. Deve fornire una precisione submillimetrica per rilevare la perdita di materiale microscopica. Inoltre, deve acquisire dati completi su tutta la superficie. I punti di contatto isolati semplicemente non forniscono un contesto sufficiente per strumenti complessi. Catturando l"intera geometria, gli ingegneri possono individuare modelli di usura a cascata.
Confronto metrologico per l"ispezione degli stampi
Metodo metrologico
Densità dei dati
Portabilità
Tempo di installazione
Migliore applicazione
CMM fissa
Basso (punti discreti)
Nessuno (solo Lab)
Alto
Tolleranze geometriche assolute
Visivo/Casting
Soggettivo
Alto
Basso
Controlli rapidi passa/non passa
Scansione ottica 3D
Alto (mesh su tutta la superficie)
Alto (negozio)
Basso
Mappatura completa dell"usura
Passo dopo passo: mappatura della deviazione della superficie con uno scanner 3D
La prima fase richiede una meticolosa acquisizione dei dati. Inizi eseguendo la scansione dei componenti dello strumento. L'utilizzo di uno scanner 3D per l'ispezione degli stampi consente di acquisire rapidamente la geometria fisica. Il laser spazia attraverso la cavità dello stampo usurata, il nucleo e i componenti scorrevoli. Le telecamere tracciano le deformazioni della linea laser. L'hardware traduce questo feedback ottico in una nuvola di punti ad alta densità. Il software integrato unisce istantaneamente questi punti in una superficie digitale continua. Catturi milioni di misurazioni precise in pochi minuti.
Successivamente si passa all"allineamento e alla registrazione. I dati grezzi della scansione vengono importati in un software di ispezione dedicato. I programmi standard del settore includono Geomagic Control X o PolyWorks. Il software sovrappone la mesh scansionata al file CAD nominale originale. In genere si esegue prima un allineamento ottimale per vedere la deviazione complessiva. Per gli utensili, l"allineamento basato sui dati è spesso più critico. Allineate la scansione utilizzando i riferimenti non lavorati o le piastre di montaggio. Questo simula esattamente il modo in cui lo stampo si trova all"interno della pressa a iniezione.
L"analisi della deviazione costituisce il nucleo del processo di mappatura dell"usura. Il software genera una vivida mappa a colori topologica 3D. Questo strumento visivo rende immediatamente comprensibili i dati metrologici complessi.
Verde: le aree colorate in verde rientrano perfettamente nella fascia di tolleranza designata. La geometria corrisponde al file CAD.
Rosso/Giallo: i colori caldi indicano una deviazione positiva nel punto in cui è stato aggiunto il materiale. Su uno stampo, questo di solito significa accumulo di polimero, formazione di gas o ruggine.
Blu: i colori freddi rappresentano la deviazione negativa in cui il materiale è stato perso. Ciò evidenzia l'usura critica dell'utensile, l'erosione abrasiva o il danno da impatto.
Infine, devi tradurre questi dati visivi in report utilizzabili. È possibile esportare sezioni trasversali 2D specifiche per esaminare gli angoli di sformo. È possibile estrarre misurazioni GD&T precise per dimensioni di gate critiche. Il monitoraggio di questi dati sull’andamento dell’usura su più cicli di produzione è fondamentale. Determina esattamente quando lo stampo necessita di manutenzione proattiva. I dati ti dicono se programmare la saldatura laser localizzata, la lucidatura della superficie o la sostituzione totale della cavità.
Perché uno scanner laser 3D blu portatile intelligente è lo standard metrologico
Non tutte le tecnologie di scansione 3D funzionano bene sull’acciaio per utensili. I vecchi sistemi di illuminazione strutturata hanno notevoli difficoltà con le superfici altamente riflettenti. L"acciaio per utensili lavorato P20 o H13 diffonde schemi di luce standard. Per risolvere questo problema, gli operatori spesso applicano spray opacizzanti. Questi spray introducono un difetto fatale per gli stampi di precisione. Aggiungono strati microscopici di spessore alla superficie. Un tipico spray al gesso aggiunge da 5 a 15 micron di materiale artificiale. Ciò invalida immediatamente le misurazioni metrologiche a livello di micron.
L'hardware moderno risolve questa sfida ottica in modo nativo. Uno scanner laser 3D blu portatile intelligente utilizza una lunghezza d’onda molto più corta. La luce blu riduce al minimo il rumore maculato. Il laser ad alta intensità taglia riflessi lucidi e finiture superficiali scure. Non è necessario applicare spray sviluppatori degradanti. Lo scanner cattura la superficie d'acciaio grezza e incontaminata esattamente così come esiste.
La portabilità trasforma completamente l"ambiente di ispezione. I sistemi portatili consentono ai tecnici di mappare l"usura direttamente in officina. Gli ambienti di fabbrica sono notoriamente difficili. Le presse a iniezione provocano forti vibrazioni sul pavimento. Le temperature fluttuano drasticamente vicino ai sistemi di raffreddamento. Gli scanner portatili contrastano questo problema attraverso il riferimento dinamico. Si applicano piccoli target di tracciamento ottico alla base dello stampo. Lo scanner calcola costantemente la sua posizione rispetto a questi target. Se passa un carrello elevatore e fa tremare il pavimento, lo scanner compensa automaticamente. I dati rimangono perfettamente bloccati e accurati.
La velocità di trasferimento dei dati definisce il vero valore della scansione portatile. La metrologia tradizionale richiede una noiosa pianificazione logistica. Lo spostamento di un blocco portautensili da 5.000 libbre in un laboratorio metrologico a temperatura controllata comporta uno spreco di ore. Gli scanner portatili eliminano completamente questo trasporto. Si porta lo scanner alla macchina da stampa, si acquisiscono i dati e si genera la mappa dei colori. Prendi decisioni sulla manutenzione in pochi minuti anziché in giorni.
Criteri di valutazione fondamentali per gli scanner con strumenti ad alta risoluzione
La valutazione dell'hardware di scansione richiede la comprensione della distinzione tra risoluzione e precisione volumetrica. La precisione volumetrica garantisce che le macrodimensioni complessive del blocco utensile siano corrette su tutta la sua lunghezza. Tuttavia, la risoluzione determina la capacità dello scanner di acquisire microfunzioni. Gli stampi contengono bordi estremamente affilati, sottili microstrutture e intricate prese d'aria di raffreddamento. Se lo scanner non ha risoluzione, questi angoli acuti appariranno arrotondati nei dati. Investire in uno scanner laser 3D ad alta risoluzione è obbligatorio. Garantisce la possibilità di ispezionare accuratamente raggi stretti, linee di giunzione e geometrie delicate dei punti di accesso.
L’hardware è utile tanto quanto il suo ecosistema software. È necessario valutare attentamente l"interoperabilità. Controlla se lo scanner esporta formati mesh standard come STL o PLY. Assicurati che si integri in modo nativo con le piattaforme software di ispezione standard del settore. Alcuni produttori tentano di bloccarti in un ecosistema di software proprietario. Ciò limita la tua capacità di condividere dati con produttori di strumenti esterni. I sistemi ad architettura aperta offrono una flessibilità molto migliore a lungo termine.
La velocità di elaborazione dei dati incide pesantemente sull’efficienza del flusso di lavoro quotidiano. Valutare le capacità di elaborazione integrate dell'hardware prima dell'acquisto. Un moderno scanner 3D laser blu portatile intelligente esegue internamente i calcoli di generazione della mesh. Elabora la nuvola di punti in tempo reale. Ciò riduce notevolmente il carico di calcolo sul laptop collegato. Il ciclo di ispezione accelera drasticamente. I tuoi tecnici della qualità dedicano più tempo all'analisi dell'usura e meno tempo all'attesa delle barre di avanzamento.
Metriche di valutazione essenziali
Metrica di valutazione
Specificazione dell"obiettivo
Perché è importante per gli stampi
Sorgente laser
Laser blu (Classe 2M o simile)
Elimina la necessità di spray per aggiungere spessore sull"acciaio P20.
Risoluzione della maglia
Da 0,02 mm a 0,05 mm
Cattura linee di divisione nette senza smussare i bordi cruciali.
Precisione volumetrica
Meno di 0,05 mm al metro
Previene la deriva dimensionale su blocchi portautensili di grandi dimensioni e multi-cavità.
Uscita del software
Formati aperti (STL, PLY, OBJ)
Garantisce la compatibilità con Geomagic, PolyWorks o CAD nativo.
Realtà di implementazione: rischi e vincoli operativi
Nonostante i suoi vantaggi, la scansione 3D rimane una tecnologia strettamente ottica. Soffre di limitazioni intrinseche alla linea di vista. Il laser e le telecamere di tracciamento devono "vedere" fisicamente la geometria per mapparla. Le cavità profonde e strette rappresentano una sfida significativa. Canali di raffreddamento conformi o forti sottosquadri verranno eliminati dai dati di scansione. Quando l"angolo diventa troppo ripido, il laser non può tornare al sensore. Per risolvere questo problema, i tecnici utilizzano spesso composti di colata. Versi la resina nel foro cieco, la polimerizzi, estrai la fusione e scansioni invece il tappo fisico.
La curva di apprendimento del software coglie di sorpresa molti team di ingegneri. Il funzionamento dello scanner fisico è estremamente intuitivo. La maggior parte dei tecnici acquisisce i dati in poche ore. Tuttavia, l’ispezione avanzata da mesh a CAD è complessa. L"impostazione di allineamenti corretti dei datum richiede una profonda conoscenza della metrologia. Automatizzare il flusso di lavoro con routine macro richiede molta pratica. È necessario investire in formazione dedicata sul software di ispezione per realizzare il pieno valore dell"hardware.
La manutenzione delle apparecchiature è un"altra realtà implementativa critica. Gli ambienti di produzione espongono le ottiche sensibili a polvere, olio e urti. Gli scanner richiedono routine di calibrazione rigorose e regolari per mantenere la loro precisione certificata. Il processo di calibrazione richiede solitamente solo un minuto utilizzando la scheda artefatto fornita. Inoltre, gli operatori devono applicare attentamente i target ottici. Il posizionamento di un target direttamente su una linea di giunzione critica oscura la geometria dalla scansione. Il corretto posizionamento del bersaglio richiede una pianificazione attenta prima di premere il grilletto.
Conclusione
Il passaggio alla scansione 3D per l"ispezione degli stampi sposta la manutenzione da un gioco d"ipotesi reattivo a un processo prevedibile e basato sui dati. Analizzando le mappe di deviazione codificate a colori, il tuo team può individuare l"usura microscopica prima che causi gravi difetti di produzione. Elimini i punti ciechi e riduci drasticamente i tempi di fermo macchina.
Quando definisci la logica della tua selezione, dai rigorosamente priorità alla tecnologia laser blu per l"acciaio per utensili riflettente. Richiedi un"elevata risoluzione della mesh per catturare linee di giunzione e punti di accesso delicati. Inoltre, richiedi dimostrazioni dal vivo del software utilizzando i tuoi modelli CAD complessi. Non fare mai affidamento esclusivamente sui pezzi di prova perfettamente allestiti di un produttore.
Il prossimo passo immediato è richiedere una prova di concetto (POC) ai produttori di scanner. Chiedi loro di scansionare uno dei tuoi stampi effettivamente usurati direttamente nella tua officina. Ciò convalida le dichiarazioni di precisione, le capacità di gestione della superficie e la velocità del flusso di lavoro nelle condizioni ambientali specifiche prima di impegnarsi in un acquisto.
Domande frequenti
D: Uno scanner 3D può misurare nervature profonde e fori ciechi in uno stampo?
R: Solo fino ad un certo rapporto profondità-larghezza. Poiché la scansione laser richiede una linea visiva libera dalle telecamere alla linea laser, elementi molto profondi o stretti potrebbero subire perdite di dati e richiedere metodi di rilevamento alternativi.
D: È necessario applicare spray per scansione sugli stampi a iniezione?
R: In genere no, se si utilizza un moderno scanner laser blu. I vecchi sistemi laser rossi o a luce strutturata spesso richiedono spray per gestire la riflettività, il che introduce deviazioni dimensionali inaccettabili (in genere aggiungendo 5-15 micron di spessore).
D: Quanto sono accurati gli scanner laser portatili rispetto alle tradizionali CMM?
R: Sebbene le CMM fisse rimangano lo standard di riferimento per la precisione assoluta (spesso inferiore a 5 micron), gli scanner laser portatili industriali raggiungono in genere una precisione compresa tra 0,02 mm e 0,04 mm, che è più che sufficiente per mappare l"usura standard degli utensili offrendo allo stesso tempo velocità e portabilità di gran lunga superiori.
Un fornitore di soluzioni professionali 3D scanner